


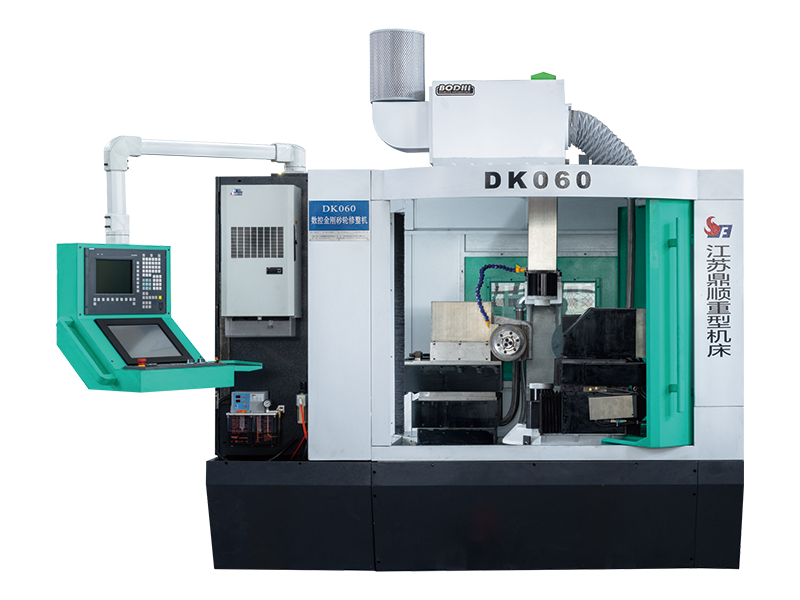
A szlifierka diamentowa do obciągania to narzędzie lub maszyna służąca do przywracania wydajności skrawania i dokładności geometrycznej ściernic. Z biegiem czasu ściernice obciążają się materiałem obrabianym, tracą ostre krawędzie tnące i powstają nierówne profile. Dressing usuwa zużytą warstwę zewnętrzną ściernicy, odsłaniając świeże ziarna ścierne i korygując kształt ściernicy. Diament stosuje się jako materiał obciągający, ponieważ jest najtwardszą znaną substancją i może skutecznie przecinać ziarna ścierne tarczy — niezależnie od tego, czy są to ziarna tlenku glinu, węglika krzemu czy sześciennego azotku boru (CBN).
Proces ubierania służy dwóm różnym celom: obciąganiu i ubieraniu. Truing przywraca geometryczny kształt ściernicy — czyniąc ją idealnie okrągłą i zapewniając prawidłowy profil czoła dla zamierzonej operacji szlifowania. Obciąganie otwiera strukturę powierzchni koła, tworząc porowatość i ostrość niezbędną do skutecznego cięcia. Obie funkcje są często wykonywane jednocześnie za pomocą szlifierki diamentowej, w zależności od rodzaju narzędzia i używanej konfiguracji maszyny.
Obciągacze i szlifierki diamentowe są dostępne w kilku różnych konfiguracjach, każda dostosowana do konkretnego typu ściernicy, konfiguracji maszyny i wymagań produkcyjnych. Zrozumienie różnic między nimi jest pierwszym krokiem w kierunku wyboru odpowiedniego rozwiązania dla danej operacji szlifowania.
Obciągacz diamentowy jednopunktowy jest najbardziej tradycyjnym i powszechnie stosowanym typem. Składa się z pojedynczego diamentu naturalnego lub syntetycznego osadzonego na końcu stalowego trzonka. Operator przesuwa obciągacz po powierzchni obracającej się ściernicy z kontrolowaną szybkością posuwu i głębokością. Obciągacze jednopunktowe są bardzo skuteczne przy obciąganiu i obciąganiu kół o powierzchni prostej stosowanych przy szlifowaniu powierzchniowym, cylindrycznym i bezkłowym. Ich główną zaletą jest prostota: są niedrogie, łatwe w użyciu i można je ponownie naostrzyć, lekko obracając trzonek, aby odsłonić świeżą diamentową tarczę. Jednakże zużywają się stosunkowo szybko podczas obciągania twardszych ściernic, takich jak ściernice CBN lub diamentowe.
Wielopunktowe obciągacze diamentowe zawierają wiele małych cząstek diamentu rozmieszczonych na obszarze końcówki, a nie pojedynczy duży kamień. To rozkłada obciążenie obciągania na kilka punktów styku, co skutkuje dłuższą żywotnością narzędzia i bardziej spójnym wykończeniem powierzchni obciąganej tarczy. Szczególnie dobrze nadają się do środowisk o wysokiej produkcji, gdzie częstotliwość obciągania jest duża, a spójna topografia kół ma kluczowe znaczenie. Obciągacze wielopunktowe wytwarzają nieco inną teksturę powierzchni w porównaniu z narzędziami jednopunktowymi — zazwyczaj drobniejszą, bardziej jednolitą powierzchnię skrawania — co może być korzystne podczas szlifowania elementów wymagających małej chropowatości powierzchni.
Obciągacze diamentowe, znane również jako walce diamentowe lub obrotowe tarcze obciągające, wykorzystują obracającą się tarczę lub wałek impregnowany cząstkami diamentu do kondycjonowania ściernicy. Wałek obciągający napędzany jest oddzielnym silnikiem lub poprzez kontakt z samą ściernicą (konfiguracja zwana obciąganiem kruszącym). Obciągacze obrotowe charakteryzują się dużą wydajnością i możliwością odtwarzania skomplikowanych profili na czole ściernicy z doskonałą powtarzalnością. Są preferowanym wyborem w szlifierkach CNC, gdzie zaprogramowane są zautomatyzowane cykle obciągania, a dokładność profilu jest najważniejsza. Kompromisem jest koszt: obrotowe obciągacze diamentowe są znacznie droższe niż stacjonarne, chociaż oferują znacznie niższy koszt w przeliczeniu na obciągacz w długich seriach produkcyjnych.
Bloki i pałeczki diamentowe do obciągania są używane głównie do obciągania ściernic superściernych – w szczególności ściernic CBN i diamentowych – gdzie konwencjonalne narzędzia obciągania są nieskuteczne. Narzędzia te składają się z bloku związanego z bardziej miękkiego materiału ściernego, takiego jak biały tlenek glinu lub węglik krzemu, z osadzonymi drobnymi cząsteczkami diamentu. Dociskane do obracającej się tarczy superściernej selektywnie usuwają spoiwo pomiędzy ziarnami ściernymi, otwierając strukturę tarczy i poprawiając wydajność cięcia. Są powszechnie stosowane w szlifowaniu narzędzi i frezów, precyzyjnym szlifowaniu powierzchni oraz we wszelkich zastosowaniach, w których należy przywrócić wydajność tarczy superściernej bez znaczącej zmiany geometrii tarczy.
Obciągacze diamentowe tarczowe i kształtowe to specjalistyczne narzędzia przeznaczone do obciągania ściernic w określonym, niestandardowym profilu. Zamiast obrabiać płaską lub prostą powierzchnię promieniową, narzędzia te są ukształtowane tak, aby pasowały do odwrotności pożądanego profilu koła i przesuwają się po powierzchni tarczy, aby precyzyjnie odtworzyć ten kształt. Są szeroko stosowane w szlifowaniu kół zębatych, szlifowaniu gwintów i produkcji elementów o skomplikowanych profilach przekroju poprzecznego. Segmenty lub ostrza diamentowe są rozmieszczone tak, aby pasowały do wymaganego kształtu, a zużycie należy dokładnie monitorować, ponieważ wszelkie pogorszenie profilu obciągacza będzie bezpośrednio przenoszone na przedmiot obrabiany.
| Wpisz | Najlepsze dla | Możliwości profilu | Koszt względny |
| Jednopunktowy | Koła proste ogólnego przeznaczenia | Proste płaskie/kątowe | Niski |
| Wielopunktowy | Wysoka produkcja i spójne wykończenie | Płaski/umiarkowany promień | Niski–Medium |
| Rolka obrotowa | Szlifowanie CNC, profile złożone | Złożone formy | Wysoka |
| Blok/kij | Tarcze superścierne (CBN/diament) | Tylko otwarcie | Niski–Medium |
| Forma/Ostrze | Szlifowanie gwintów, kół zębatych i profili | Profile niestandardowe | Średnio-wysoki |
Nawet przy wyborze odpowiedniego typu obciągacza wyniki obciągania zależą w dużej mierze od sposobu przeprowadzenia procesu. Drobne błędy w ustawieniu lub technice mogą spowodować, że tarcza będzie słabo ciąć, wytwarzać nadmierne ciepło lub pozostawiać słabe wykończenie powierzchni przedmiotów obrabianych. Poniższe praktyczne wskazówki opisują najważniejsze parametry i nawyki, które odróżniają przeciętne rezultaty opatrunku od doskonałych.
Jednopunktowe obciągacze diamentowe należy montować pod niewielkim kątem — zwykle od 10 do 15 stopni od pionu, nachylonym w kierunku obrotu koła. Kąt ten zapewnia czysty kontakt diamentowej końcówki z tarczą i zapobiega wciąganiu obciągacza w czoło tarczy, co mogłoby spowodować odpryski i przedwczesne zużycie. Diament powinien być również umieszczony nieco poniżej linii środkowej koła, a nie nad nią, aby zachować stabilne działanie tnące. Obciągacze obrotowe mają własne wymagania dotyczące przełożenia prędkości określone przez producenta, a niezastosowanie się do tych przełożeń spowoduje albo zbyt otwartą, albo zbyt przeszkloną powierzchnię ściernicy.
Szybkość posuwu obciągacza po powierzchni czołowej bezpośrednio wpływa na uzyskaną topografię powierzchni. Niski posuw tworzy drobną, gładką powierzchnię ściernicy odpowiednią do szlifowania wykańczającego, natomiast większy posuw tworzy grubszą, bardziej otwartą strukturę, idealną do agresywnego usuwania materiału. Podobnie głębokość skrawania na jedno przejście obciągania powinna być niewielka — zazwyczaj od 0,01 mm do 0,03 mm na przejście — aby uniknąć przeciążenia diamentu i wygenerowania nadmiernego ciepła. Wykonywanie wielu lekkich przejść jest prawie zawsze lepsze niż próba grubego ubioru w jednym przejściu.
Obciąganie wytwarza znaczne ciepło w strefie kontaktu diamentu z tarczą. Bez chłodziwa ciepło to może spowodować pęknięcie końcówki diamentowej, uszkodzenie wiązania tarczy i spowodować naprężenia termiczne, które prowadzą do przedwczesnego pęknięcia tarczy. Zawsze nakładaj dużą ilość chłodziwa do szlifowania — płynu rozpuszczalnego w wodzie lub chłodziwa na bazie oleju, w zależności od procesu — kierując dokładnie w punkt styku opatrunku. Chłodziwo zalewowe podawane z boku często jest niewystarczające; dedykowana dysza chłodziwa umieszczona dokładnie w punkcie styku zapewnia znacznie lepszą ochronę termiczną i płukanie wiórów.
Obciągacze diamentowe zużywają się z biegiem czasu, a zużyte obciągacze dają niespójne rezultaty. W przypadku narzędzi jednoostrzowych należy regularnie sprawdzać końcówkę diamentową pod powiększeniem i obracać trzonek o 30 do 45 stopni, gdy widoczna będzie płaska ścianka ścierna. Ujawnia to świeże ostrze i przywraca wydajność opatrunku. W przypadku obciągarek wielopunktowych i obrotowych należy śledzić całkowitą liczbę wykonanych obciągaczy i porównywać jakość powierzchni kół ze znanymi dobrymi wynikami. Kiedy obciąganie zaczyna wymagać większej liczby przejść w celu osiągnięcia akceptowalnej ostrości, należy wymienić lub odnowić narzędzie.
Wielu operatorów ubiera się tylko wtedy, gdy zauważa oczywiste problemy — ślady przypaleń, złe wykończenie powierzchni lub przesunięcie wymiarowe. W przypadku szlifowania precyzyjnego takie reaktywne podejście jest już za późno. Ustanowienie proaktywnego harmonogramu obciągania w oparciu o liczbę szlifowanych części lub ilość usuniętego materiału utrzymuje felgę w optymalnym stanie i zapobiega stopniowej degradacji jakości. W przypadku zastosowań krytycznych, takich jak bieżnie łożysk lub elementy lotnicze, obróbka po każdej partii lub w ustalonych odstępach czasu jest standardową praktyką.
Zrozumienie, czego nie należy robić, jest tak samo cenne, jak znajomość najlepszych praktyk. W warsztatach często obserwuje się następujące błędy, które prowadzą do złych wyników obciągania, skrócenia żywotności narzędzia i uszkodzenia ściernic:
Unikając tych pułapek i stosując opisane powyżej praktyczne wskazówki, operatorzy mogą znacznie wydłużyć żywotność ściernicy i obciągacza diamentowego, jednocześnie wytwarzając przedmioty obrabiane spełniające rygorystyczne wymagania dotyczące wymiarów i jakości powierzchni.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nr 99 Tiantong Road, miasto Nantong, prowincja Jiangsu.
Scena fabryczna
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Wszelkie prawa zastrzeżone.


