


A Maszyna do obróbki rolek CNC automatyzuje gięcie, formowanie i kształtowanie blach i zwojów z dużą precyzją, ale sama precyzja nie gwarantuje wydajnej pracy i niskiej ilości odpadów. Odpady w obróbce walców mogą pochodzić ze złomu, przestojów maszyn, nieefektywności energetycznej i błędów ludzkich, a wszystko to zwiększa koszty i zmniejsza przepustowość. W tym artykule przedstawiono praktyczne, wykonalne strategie minimalizacji odpadów na każdym etapie procesu produkcyjnego podczas korzystania z maszyny do obróbki rolek CNC.
Zanim będzie można ograniczyć ilość odpadów, warto określić, skąd zazwyczaj pochodzą. W operacjach obróbki walcowej CNC odpady zazwyczaj dzielą się na kilka powtarzających się kategorii, z których każda wymaga innego podejścia do skutecznego rozwiązania.
Odpady materiałowe są często największym i najbardziej kosztownym źródłem nieefektywności w obróbce walców. Ponieważ maszyny rolkowe CNC działają w oparciu o zaprogramowane instrukcje, dokładność tego programowania ma bezpośredni wpływ na ilość wykorzystanego surowca w stosunku do ilości marnowanej.
Korzystanie z oprogramowania do zagnieżdżania w celu planowania rozmieszczenia części na arkuszu lub zwoju przed obróbką znacznie zmniejsza ilość odpadów. Symulując cyfrowo układ przed rozpoczęciem produkcji, operatorzy mogą zidentyfikować najbardziej efektywne pod względem materiałowym rozmieszczenie, zamiast polegać na ręcznych szacunkach, które często pozostawiają niepotrzebne luki między częściami.
Nawet dobrze zaplanowane programy będą generować złom, jeśli sama maszyna nie zostanie odpowiednio skalibrowana. Należy regularnie sprawdzać ustawienie rolek, ustawienia nacisku i posuw, ponieważ nawet niewielkie odchylenia mogą spowodować nieprawidłowe wygięcie lub przycięcie materiału, co skutkuje odrzuceniem części, których nie można ponownie wykorzystać.
Czas stracony na przestoje maszyn i długie procedury konfiguracji przekładają się bezpośrednio na zmarnowane moce produkcyjne. Zmniejszenie tych opóźnień wymaga zarówno zmian proceduralnych, jak i praktyk w zakresie konserwacji zapobiegawczej.
Tworzenie standardowych list kontrolnych konfiguracji dla typowych typów zadań skraca czas, jaki operatorzy spędzają na dostosowywaniu ustawień pomiędzy uruchomieniami. Przechowywanie sprawdzonych parametrów programu dla powtarzających się części eliminuje również potrzebę ponownego programowania od zera za każdym razem, gdy znajome zadanie powraca do harmonogramu.
Nieplanowane awarie są jedną z najbardziej uciążliwych form marnotrawstwa, ponieważ całkowicie wstrzymują produkcję i często skutkują pozostawieniem w maszynie niekompletnych lub uszkodzonych części. Harmonogram konserwacji zapobiegawczej obejmujący smarowanie, zużycie rolek i kontrole układu sterowania przed wystąpieniem problemów pomaga uniknąć tych kosztownych przerw.
| Zadanie konserwacji | Zalecana częstotliwość | Zapobieganie powstawaniu odpadów |
| Kontrola wyrównania rolek | Co tydzień | Odłamki materiału powstałe w wyniku deformacji |
| Smarowanie ruchomych części | Co tydzień | Nieplanowany przestój |
| Kalibracja systemu sterowania | Miesięcznie | Niedokładności programowania |
| Kontrola zużycia narzędzi | Miesięcznie | Przedwczesna awaria narzędzia |
Marnotrawstwo energii jest często pomijane, ponieważ nie powoduje powstawania widocznych złomu, ale mimo to zwiększa niepotrzebne koszty produkcji. Maszyny CNC do obróbki walców zużywają energię nawet w okresach bezczynności, a nieefektywne ustawienia pracy mogą zwiększyć zużycie energii bez poprawy jakości wydruku.
Grupowanie podobnych zadań zmniejsza liczbę włączeń, schładzania lub przełączania pomiędzy znacząco różniącymi się ustawieniami. Przetwarzanie wsadowe materiałów o podobnej grubości lub geometrii części po kolei minimalizuje energię wydatkowaną na wielokrotne regulacje.
Praca maszyny z niepotrzebnie wysokimi prędkościami lub ciśnieniami dla danego materiału nie poprawia wydajności, a często zwiększa zużycie energii, przyspieszając zużycie narzędzia. Dopasowanie ustawień dokładnie do specyfikacji materiału, zamiast domyślnej wydajności maksymalnej, oszczędza energię bez utraty jakości.
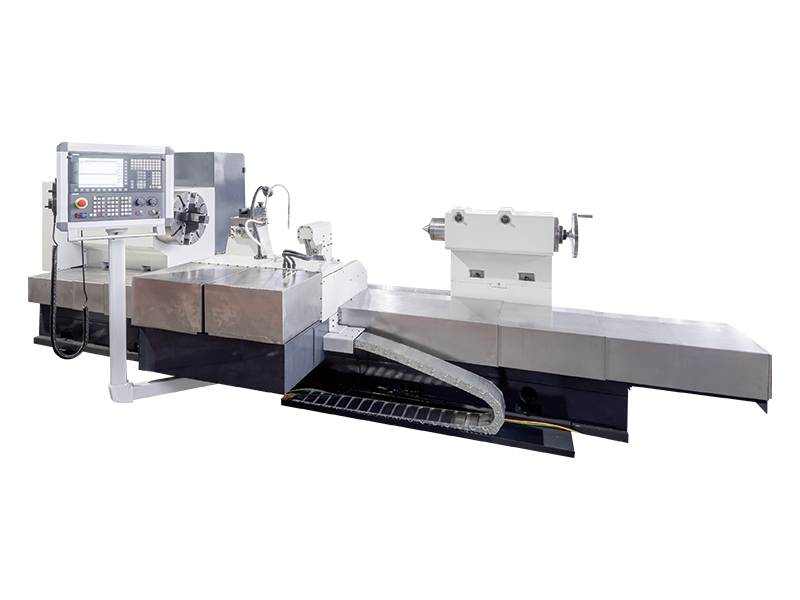
Rolki i oprzyrządowanie stanowią znaczną inwestycję, a przedwczesne zużycie spowodowane nieprawidłowymi parametrami pracy jest formą marnotrawstwa, które narasta w czasie. Wybór prawidłowego docisku, prędkości i posuwu wałka dla każdego rodzaju materiału wydłuża żywotność narzędzi i zmniejsza częstotliwość kosztownych wymian. Operatorzy powinni również unikać obróbki materiałów wykraczających poza zakres grubości lub twardości znamionowej narzędzia, ponieważ powoduje to przyspieszenie zużycia znacznie przekraczające normalne oczekiwania.
Ręczne korekty i przeróbki pochłaniają godziny pracy, które w przeciwnym razie można by przeznaczyć na produktywne zadania. Dwie uzupełniające się strategie pomagają ograniczyć tę formę marnotrawstwa: zwiększenie automatyzacji tam, gdzie to konieczne i zapewnienie operatorom odpowiedniego przeszkolenia w zakresie wczesnego wykrywania problemów.
Redukcja odpadów w obróbce walców CNC nie jest jednorazowym rozwiązaniem, ale ciągłym procesem pomiarów i udoskonalania. Śledzenie kluczowych wskaźników, takich jak ilość złomów, czas pracy maszyn i zużycie energii na wyprodukowaną jednostkę, daje jasny punkt odniesienia, względem którego można mierzyć ulepszenia. Regularne przeglądanie tych danych z operatorami i personelem konserwacyjnym pomaga zidentyfikować nowe możliwości redukcji odpadów, które mogą nie być widoczne podczas pojedynczej inspekcji lub audytu.
Uwzględniając łącznie zużycie materiałów, czas pracy maszyn, zużycie energii, trwałość narzędzi i wydajność pracy, producenci mogą znacząco zmniejszyć ilość odpadów w całym procesie obróbki walców. Te ulepszenia nie tylko obniżają koszty produkcji, ale także przyczyniają się do bardziej spójnej jakości produktów i ogólnie bardziej zrównoważonej operacji produkcyjnej.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nr 99 Tiantong Road, miasto Nantong, prowincja Jiangsu.
Scena fabryczna
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Wszelkie prawa zastrzeżone.


