


W przypadku konwencjonalnej obróbki na tokarkach walcowych operatorzy w dużym stopniu polegają na pomiarach ręcznych, regulacji pokrętła ręcznego i odczytach analogowych tarcz, aby kontrolować głębokość skrawania, prędkość posuwu i wymiary przedmiotu obrabianego. Każdy z tych kroków wprowadza potencjalne źródło błędu ludzkiego. Błędne odczytanie skali z podziałką o połowę podziałki — różnica tak mała jak 0,02 mm — może spowodować, że cały element walcowany będzie poza tolerancją, co spowoduje kosztowne przeróbki lub całkowity złom. Nagromadzone zmęczenie podczas długich zmian produkcyjnych jeszcze bardziej pogarsza dokładność operatora, ponieważ koncentracja wymagana do konsekwentnego odczytywania i reagowania na analogowe sprzężenia zwrotne maleje z czasem. W branżach takich jak produkcja papieru, obróbka stali, poligrafia i produkcja tekstyliów, gdzie geometria powierzchni walców bezpośrednio determinuje jakość produktu końcowego, te spowodowane przez człowieka niespójności wymiarowe przekładają się na wady terenowe, skargi klientów i znaczne straty finansowe.
The elastyczna, wysokowydajna tokarka rolkowa z wyświetlaczem cyfrowym został zaprojektowany specjalnie w celu usunięcia tych luk. Zastępując analogowe tarcze i ręczne szacunki cyfrowymi odczytami w czasie rzeczywistym, programowalnym przechowywaniem parametrów i automatyczną kontrolą sprzężenia zwrotnego, ta klasa maszyn zasadniczo zmienia rolę operatora z aktywnego wykonawcy pomiarów na nadzorcę procesu — radykalnie zmniejszając częstotliwość i wielkość błędów ludzkich bez konieczności inwestycji kapitałowych w w pełni zautomatyzowane centrum obróbcze CNC.
Tokarka do walców z cyfrowym wyświetlaczem łączy w sobie solidność konstrukcyjną tokarki do walcowania o dużej wytrzymałości ze zintegrowanym systemem odczytu cyfrowego (DRO) oraz, w modelach o wyższych specyfikacjach, z programowalnym interfejsem sterowania, który reguluje ruch osi, prędkość wrzeciona i prędkości posuwu. Termin „elastyczny” odnosi się do zdolności maszyny do obsługi szerokiego zakresu średnic, długości i materiałów rolek — od małych cylindrów drukarskich o średnicy 100 mm po duże rolki papierni przekraczające 1500 mm — w ramach tej samej platformy maszyny, często dzięki regulowanemu pozycjonowaniu konika, wymiennym systemom narzędzi i zmiennym zakresom prędkości wrzeciona.
„Wysoka wydajność” opisuje połączenie sztywności wrzeciona, mocy skrawania, stabilności termicznej i cyfrowej precyzji pomiaru, które razem pozwalają maszynie zachować wąskie tolerancje wymiarowe podczas długich, ciągłych przejść skrawania. Operacje na tokarkach walcowych często obejmują przejścia materiału o długości kilku metrów wzdłuż powierzchni walców ze stali hartowanej, żeliwa, gumy lub kompozytów — warunki te sprawdzają zarówno integralność strukturalną maszyny, jak i spójność pętli sprzężenia zwrotnego systemu sterowania. Maszyny o wysokiej wydajności spełniają te wymagania dzięki wzmocnionej konstrukcji łoża, enkoderom liniowym o wysokiej rozdzielczości i systemom pomiarowym z kompensacją temperatury.
Cyfrowy system odczytu to najważniejsza technologia, dzięki której tokarka z cyfrowym wyświetlaczem zmniejsza ryzyko błędu ludzkiego. Enkodery liniowe — albo ze skalą ze szkła optycznego, albo z paskiem magnetycznym — są montowane wzdłuż osi X (suwak poprzeczny) i osi Z (wózek) tokarki. Enkodery te wykrywają rzeczywiste położenie suwaka z rozdzielczością zwykle wahającą się od 0,001 mm do 0,0001 mm w modelach precyzyjnych i przesyłają te dane w sposób ciągły do panelu wyświetlacza DRO zamontowanego na wysokości oczu operatora.
Jednym z najbardziej podstępnych źródeł błędów w obsłudze tokarki analogowej jest paralaksa — widoczne przesunięcie położenia wskazówki zegara, gdy linia wzroku operatora nie jest idealnie prostopadła do tarczy zegara. Badania środowisk obróbki precyzyjnej udokumentowały błędy paralaksy do 0,03 mm na standardowych tarczach z kołem ręcznym, patrząc z typowej pozycji stojącej. Cyfrowy wyświetlacz całkowicie eliminuje paralaksę, prezentując bezwzględną wartość liczbową, która jest identyczna niezależnie od kąta widzenia operatora, wysokości głowy czy odległości od panelu. Ta pojedyncza zmiana eliminuje źródło błędu, które wpływa na każdą regulację pojedynczej osi dokonaną podczas zmiany produkcyjnej.
Niewoczesne systemy DRO na elastycznych tokarkach walcowych oferują zarówno tryby pozycjonowania absolutnego, jak i przyrostowego, przełączane za naciśnięciem przycisku. W trybie bezwzględnym wszystkie wyświetlane współrzędne odnoszą się do stałego punktu odniesienia — zwykle do powierzchni walca lub pobocza odniesienia — ustalonego na początku operacji. W trybie przyrostowym wyświetlacz resetuje się do zera w dowolnej pozycji zdefiniowanej przez operatora, pokazując jedynie odległość przebytą od tego punktu odniesienia. Możliwość przełączania między tymi trybami bez obliczeń matematycznych zapobiega kumulowaniu się błędów arytmetycznych, które występują, gdy operatorzy ręcznie śledzą wiele kolejnych ruchów przyrostowych na maszynach analogowych, gdzie pojedynczy błąd dodawania rozprzestrzenia się na wszystkie kolejne etapy pozycjonowania.
Oprócz wyświetlania położenia w czasie rzeczywistym, tokarki rolkowe z elastycznym wyświetlaczem cyfrowym o wysokiej specyfikacji zawierają systemy pamięci parametrów, które umożliwiają przechowywanie, przywoływanie i wykonywanie kompletnych programów obróbki – w tym średnic docelowych w wielu pozycjach na długości rolki, szybkości posuwu, prędkości wrzeciona i głębokości przejścia wykańczającego – do przechowywania, przywoływania i wykonywania przez dowolnego operatora bez polegania na indywidualnym poziomie umiejętności i doświadczeniu.
Ta funkcja rozwiązuje jeden z najbardziej utrzymujących się problemów ze spójnością jakości w obróbce walców: różnice między operatorami. Kiedy doświadczony operator konfiguruje przebieg szlifowania walców w oparciu o wyczucie, przyzwyczajenie i osobiste zasady wypracowane przez lata, powtórzenie tej konfiguracji z mniej doświadczonym kolegą wprowadza znaczną zmienność. Dzięki cyfrowemu przechowywaniu parametrów sprawdzone parametry pierwszego operatora stają się zatwierdzonym programem, który każdy kolejny operator może przywołać i wykonać z identycznymi ustawieniami, niezależnie od indywidualnego poziomu doświadczenia. W rezultacie jakość części staje się funkcją programu, a nie osoby – co stanowi fundamentalną zmianę w filozofii zapewniania jakości.
Wiele tokarek z cyfrowym wyświetlaczem realizuje wartość docelową za pomocą dźwiękowej lub wizualnej funkcji ostrzegawczej. Operator wprowadza ostateczny wymiar docelowy dla danego cięcia, a system DRO na bieżąco monitoruje odczyt pozycji względem tego celu. Gdy narzędzie zbliża się na zaprogramowaną odległość — na przykład 0,05 mm od średnicy końcowej — system aktywuje wskaźnik ostrzegawczy, ostrzegając operatora, aby zwolnił prędkość posuwu i przygotował się do zatrzymania. Zapobiega to powszechnemu błędowi polegającemu na przekroczeniu średnicy docelowej podczas nieuważnego lub męczącego podawania ręcznego, którego na tokarce walcowej nie można skorygować bez ponownego montażu i ponownego cięcia z większej średnicy.
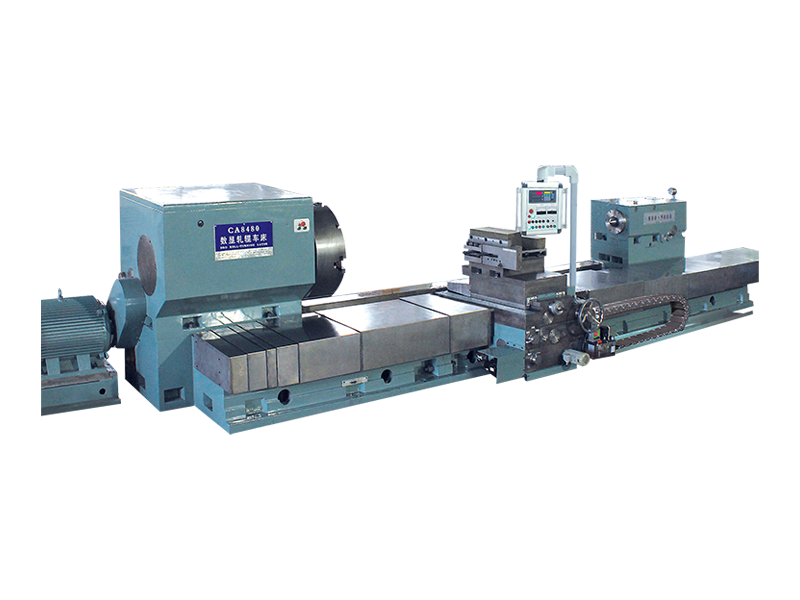
Tokarki z cyfrowym wyświetlaczem są dostępne w kilku konfiguracjach o coraz wyższym poziomie automatyzacji i możliwości redukcji błędów. Poniższa tabela porównuje kluczowe funkcje w konfiguracjach standardowych, ulepszonych i o wysokiej wydajności, aby pomóc kupującym w określeniu odpowiedniego poziomu specyfikacji dla ich wymagań produkcyjnych.
| Funkcja | Standardowe DRO | Ulepszone DRO | Wysoka wydajność |
| Rozdzielczość wyświetlacza | 0,001 mm | 0,001 mm | 0,0001 mm |
| Przechowywanie parametrów | Żadne | Do 50 programów | Nieograniczony (USB/sieć) |
| Funkcja ostrzegania o celu | No | Alarm dźwiękowy | Słyszalne automatyczne zatrzymanie podawania |
| Typ enkodera | Pasek magnetyczny | Skala ze szkła optycznego | Optyczna kompensacja termiczna |
| Kontrola prędkości wrzeciona | Ręczna skrzynia biegów | Przetwornica częstotliwości | Sterowanie serwo za pomocą CSS |
| Wyjście danych | Żadne | Eksport USB | Łącze sieciowe/MES w czasie rzeczywistym |
Wysokowydajne tokarki walcowe z wyświetlaczem cyfrowym, wyposażone w napędy wrzecion sterowanych serwo, mogą wdrożyć stałą prędkość powierzchniową (CSS) — funkcję, która automatycznie dostosowuje prędkość obrotową wrzeciona, gdy narzędzie tnące porusza się promieniowo do wewnątrz lub na zewnątrz podczas operacji planowania, aby utrzymać stałą prędkość skrawania na końcówce narzędzia niezależnie od chwilowej średnicy przedmiotu obrabianego. Na tokarce walcowej, gdzie operator ręcznie wybiera stałą prędkość wrzeciona, rzeczywista prędkość skrawania na końcówce narzędzia zmienia się wraz ze zmianą średnicy, co powoduje nierównomierne tworzenie się wiórów, zmiany wykończenia powierzchni i nieprzewidywalne zużycie narzędzia. Różnice te wymagają od operatora ciągłego dokonywania ocen kompensacyjnych – jest to zadanie wymagające poznawczo, które wprowadza dalsze błędy ludzkie, szczególnie w przypadku długich profili rolek o wielu średnicach.
Sterowanie CSS całkowicie usuwa to obciążenie poznawcze, automatyzując reakcję na prędkość wrzeciona. Operator po prostu wprowadza docelową prędkość powierzchniową w metrach na minutę dla ciętego materiału, a system sterowania w przejrzysty sposób obsługuje wszystkie regulacje prędkości obrotowej. Rezultatem jest spójne wykończenie powierzchni na całym profilu walca, przewidywalna i powtarzalna trwałość narzędzia oraz całkowita eliminacja błędów regulacji operatora związanych z prędkością powierzchni.
Poza specyfikacjami technicznymi, praktyczny, codzienny przepływ pracy związany z obsługą elastycznej, wysokowydajnej tokarki z cyfrowym wyświetlaczem jest zorganizowany tak, aby zminimalizować obciążenie poznawcze operatora podczas powtarzalnych cykli produkcyjnych. Redukcję błędów można osiągnąć nie tylko dzięki lepszemu sprzętowi pomiarowemu, ale także dzięki inteligentnemu projektowi interfejsu, który prowadzi operatora przez każdy etap procesu.
Producenci, którzy przeszli z konwencjonalnych analogowych tokarek walcowych na elastyczne, wysokowydajne maszyny z wyświetlaczem cyfrowym, konsekwentnie zgłaszają wymierne zmniejszenie współczynnika odrzutów wymiarowych. Typowe udokumentowane ulepszenia obejmują redukcję odrzuceń średnicy poza tolerancją o 60 do 80 procent w porównaniu z wartościami bazowymi przed konwersją, redukcję niezgodności wykończenia powierzchni o 40 do 60 procent, które można przypisać kontroli CSS i spójnemu zarządzaniu posuwem, a także redukcję błędów pierwszej sztuki związanych z ustawieniem o ponad 70 procent dzięki sterowanym sekwencjom konfiguracji i przywoływaniu zapisanych programów.
Ulepszenia te przekładają się bezpośrednio na zmniejszenie kosztów złomowania materiałów, skrócenie czasu pracy przy przeróbkach, krótsze czasy realizacji dostaw i poprawę wyników w zakresie zadowolenia klientów – a wszystko to dzięki inwestycji w maszynę, która zwykle kosztuje ułamek równoważnego, w pełni wyposażonego centrum tokarskiego CNC. W przypadku operacji obróbki walców, w których średnice, długości i materiały obrabianego przedmiotu często się różnią, elastyczność platformy tokarki walcowej z cyfrowym wyświetlaczem — z możliwością szybkiego przeprogramowania dla każdej nowej specyfikacji walca bez długotrwałej edycji programu CNC — zapewnia dodatkowe korzyści w zakresie produktywności, które jeszcze bardziej zwiększają zwrot z inwestycji w przypadku przejścia z tradycyjnego sprzętu analogowego.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nr 99 Tiantong Road, miasto Nantong, prowincja Jiangsu.
Scena fabryczna
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Wszelkie prawa zastrzeżone.


