


A Maszyna do obróbki rolek CNC to sterowany komputerowo system formowania, który wykorzystuje szereg obracających się rolek do gięcia, kształtowania lub profilowania blach, zwojów, rur i rurek w precyzyjne kształty geometryczne. W przeciwieństwie do ręcznych giętarek walcowych, które opierają się na ocenie operatora, maszyny walcowe CNC wykorzystują serwomotory, enkodery i programowalne sterowniki logiczne do wykonywania operacji formowania z powtarzalną dokładnością do ułamków milimetra. To sprawia, że są niezastąpione w branżach, w których spójność wymiarowa tysięcy części jest wymogiem produkcyjnym, a nie preferencją.
Maszyny te zazwyczaj przetwarzają materiały takie jak stal węglowa, stal nierdzewna, aluminium i stopy miedzi, przekształcając płaski lub rurowy materiał w zakrzywione panele, pierścienie, cylindry, cewki lub niestandardowe profile stosowane w budownictwie, transporcie i produkcji sprzętu przemysłowego.
Zasada działania maszyny do obróbki walców CNC koncentruje się na postępującym odkształceniu plastycznym. Materiał jest podawany pomiędzy dwoma lub większą liczbą rolek ułożonych w określonych konfiguracjach, a gdy rolki się obracają, wywierają kontrolowaną siłę ściskającą, która trwale wygina materiał wzdłuż określonej krzywizny lub profilu. System CNC reguluje położenie rolek, prędkość obrotową i prędkość posuwu w oparciu o wstępnie zaprogramowany plik części, umożliwiając tej samej maszynie wytwarzanie różnych krzywizn lub kształtów bez ręcznego przezbrajania dla każdego zadania.
Większość maszyn rolkowych CNC wykorzystuje jeden z następujących układów rolek, każdy dostosowany do różnych zadań formowania:
Precyzja wynika z sterowania serwomechanizmem w zamkniętej pętli. Enkodery zamontowane na każdej osi rolki w sposób ciągły raportują rzeczywistą pozycję do sterownika, który porównuje ją z zaprogramowaną wartością docelową i dokonuje korekt w czasie rzeczywistym. Ta pętla sprzężenia zwrotnego kompensuje sprężynowanie materiału, naturalną tendencję metalu do częściowego powrotu do pierwotnego kształtu po usunięciu siły zginającej, zapewniając, że ostateczna krzywizna odpowiada specyfikacji projektu, a nie tylko teoretycznemu położeniu rolek.
Maszyny CNC do obróbki rolek obsługują szeroką gamę sektorów produkcyjnych, z których każdy ma inne wymagania dotyczące materiałów i tolerancji.
W budownictwie maszyny te walcują stalowe belki, zakrzywione panele elewacyjne i rury konstrukcyjne stosowane w zadaszeniach stadionów, zakrzywionych klatkach schodowych i dekoracyjnych elementach architektonicznych. Możliwość zaprogramowania dokładnych promieni pozwala producentom dopasować rysunki architektoniczne bez tworzenia fizycznych szablonów dla każdej unikalnej krzywizny.
Cylindryczne płaszcze zbiorników magazynowych, kotłów i zbiorników ciśnieniowych wymagają jednolitej krzywizny ścian, aby zachować integralność strukturalną pod ciśnieniem wewnętrznym. Maszyny walcowe CNC formują te skorupy z grubej blachy stalowej o konsystencji niezbędnej do spełnienia standardów certyfikacji zbiorników ciśnieniowych.
Układy wydechowe, rury podwozia i elementy ramy konstrukcyjnej często wymagają rur wygiętych z zachowaniem wąskich tolerancji pod określonymi kątami. Maszyny CNC do formowania rolek i rur produkują te części w dużych ilościach, zachowując stałą grubość ścianek, co ma kluczowe znaczenie zarówno dla bezpieczeństwa, jak i optymalizacji masy.
Kanały okrągłe i spiralne stosowane w systemach wentylacyjnych produkowane są na maszynach rolkowych CNC, które formują blachę w cylindryczne sekcje, które następnie są zszywane i łączone w ciągłe ciągi kanałowe dla budynków komercyjnych.
| Typ rolki | Typowa grubość materiału | Wspólna aplikacja |
| Trzy rolki | Płyta o grubości 3–50 mm | Płaszcze zbiorników ciśnieniowych, odcinki rur |
| Cztery rolki | Płyta o grubości 2–40 mm | Zbiorniki wymagające minimalnych płaskich krawędzi |
| Profil wielorolkowy | Cewka 0,5–6 mm | Panele architektoniczne, profile kanałowe |
| Wałek rurowy | Ściana o grubości 0,8–10 mm | Rury samochodowe, ramy meblowe |
Na to, jak precyzyjnie maszyna rolkowa CNC może kształtować daną część, wpływa kilka zmiennych, a ich zrozumienie pomaga kupującym wybrać sprzęt odpowiedni do ich potrzeb produkcyjnych.
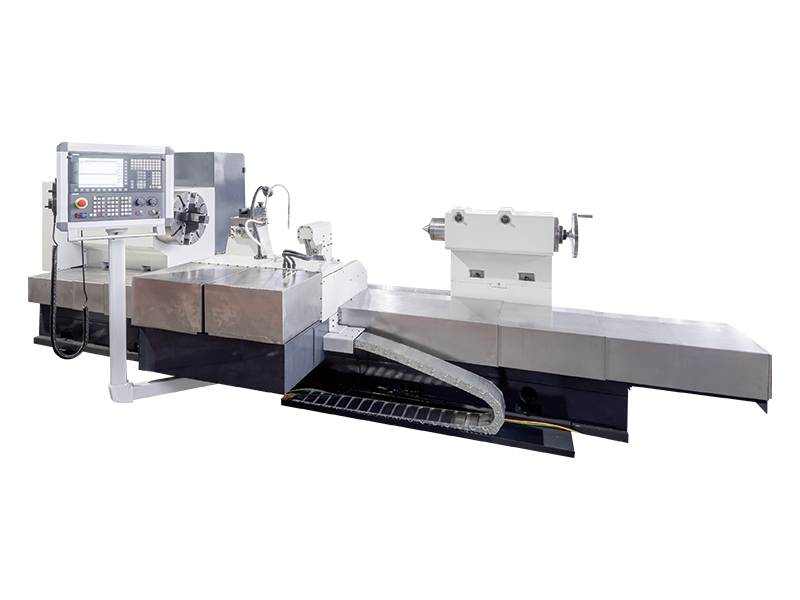
Wybór odpowiedniej maszyny do obróbki rolek CNC zależy od rodzaju materiału, zakresu grubości, geometrii części i wymaganej wielkości produkcji. Producenci produkujący zbiorniki ciśnieniowe o dużej średnicy potrzebują wytrzymałych maszyn trzy- lub czterowalcowych o dużym udźwigu, podczas gdy zakłady produkujące panele architektoniczne lub kanały czerpią większe korzyści z systemów profili wielowalcowych zoptymalizowanych pod kątem cieńszych materiałów i szybkiej zmiany zadań.
Kupujący powinni również ocenić kompatybilność oprogramowania, ponieważ nowoczesne maszyny rolkowe CNC w coraz większym stopniu integrują się z systemami CAD/CAM, umożliwiając import geometrii części bezpośrednio z plików projektowych, a nie ręczne programowanie na panelu sterowania. Skraca to czas realizacji i minimalizuje ryzyko błędów w transkrypcji pomiędzy projektem a produkcją.
Ostatecznie wartość maszyny do obróbki rolek CNC polega na jej zdolności do przekształcania złożonych wymagań dotyczących krzywizny w powtarzalną, precyzyjną produkcję, wspierając branże, w których dokładność wymiarowa i spójność procesu nie podlegają negocjacjom w przypadku produktu końcowego.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nr 99 Tiantong Road, miasto Nantong, prowincja Jiangsu.
Scena fabryczna
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Wszelkie prawa zastrzeżone.


