


Przestój w walcowni z powodu pękniętej rolki kosztuje więcej niż tylko przestój. Kiedy zaplanowano regenerację walca, ale plan konserwacji został opóźniony, reakcja łańcuchowa wpływa na operacje odlewania, walcowania i wykańczania. W większości walcowni nie brakuje prac konserwacyjnych, ale często brakuje im jasnego programu konserwacji walców, który dostosowuje możliwości sprzętu do priorytetów produkcyjnych. Formalny program zmienia pytanie z „która rolka ulegnie awarii w następnej kolejności” na „która rolka zostanie obsłużona, zanim ulegnie awarii i które maszyny niezawodnie wykonują tę usługę”.
Praktyczny program konserwacji rolek nie jest ścianą procedur. Jest to struktura decyzyjna, która pomaga hucie stali chronić walce o najwyższej wartości, planować odpowiednią usługę we właściwym czasie i wybierać obrabiarki, które faktycznie przywrócą walcowi jego zamierzoną tolerancję i stan powierzchni.
Nieoczekiwane awarie rolek są często objawem nieformalnego podejścia do konserwacji. Jeśli rolki zostaną wymienione dopiero po pojawieniu się pęknięcia lub wykryciu wady powierzchni, walcownia przejmuje pełny wpływ na produkcję, jakość produktu i koszty zapasów. Alternatywą jest planowanie zużycia walców, systematyczne jego śledzenie i zapewnienie sprzętu potrzebnego do przeciwdziałania temu zjawisku, zanim zakłóci ono harmonogram walcowania.
Rolka nie jest materiałem eksploatacyjnym w takim samym znaczeniu jak wkładka tnąca czy łożysko. Jest to ciężki komponent o dużej wartości, którego żywotność zależy od kilku wzajemnie oddziałujących czynników: obciążenia tocznego, prędkości, temperatury, składu materiału i jakości prac regeneracyjnych. Realistyczne planowanie konserwacji rozpoczyna się od śledzenia tych zmiennych dla każdego krytycznego walca na linii. Bez zapisu historii walcowania każda decyzja dotycząca konserwacji jest przybliżona, a konsekwencje tego przybliżenia mogą mieć wpływ na wydajność całej walcowni.
Jeden przykład: na walcu roboczym, który nie jest ściśle monitorowany, może pojawić się defekt powierzchni, który jest wciąż wystarczająco mały, aby można go było skorygować poprzez lekkie przejście szlifierskie. Jeśli zostanie wykryty późno, ta sama rolka wymaga usunięcia znacznie większej ilości materiału, co skraca jej użyteczną średnicę, zmniejsza liczbę pozostałych cykli regeneracji i ostatecznie powoduje konieczność wcześniejszej wymiany. Prawidłowo prowadzony program konserwacji rolek zmienia ten schemat, ustalając interwały przeglądów w oparciu o rzeczywiste dane operacyjne, a nie niejasny harmonogram, który zbyt łatwo można odłożyć na bok.
Przejście z działania od działania do awarii na planową konserwację daje walcowni przewidywalny obraz dostępności rolek. W środowisku ciężkiej stali każda nieoczekiwana zmiana walca wiąże się z kosztami wykraczającymi poza ekipę konserwacyjną. Przestój może również przerwać linię tandemową, opóźnić harmonogram odlewania lub wymagać dodatkowego ponownego nagrzania wlewków. Dzięki zaplanowanemu programowi wydarzenia te stają się częścią kalendarza operacyjnego młyna, zamiast sytuacji awaryjnych, które co tydzień pochłaniają czas kierownictwa.
Program dźwiękowy nie jest kopiowany z innego zakładu. Uwzględnia populację rolek, specyficzne wzorce zużycia walcarki, dostępną wydajność obróbki i ograniczenia handlowe walcowanego produktu. Podstawowa struktura zazwyczaj obejmuje cztery elementy: inwentaryzację i klasyfikację rolek, wybór strategii konserwacji, kontrolę i monitorowanie stanu oraz wykonanie przy użyciu dedykowanego sprzętu.
Pierwszym krokiem jest ustalenie, które rolki niosą ze sobą największe ryzyko. Rolka może mieć kluczowe znaczenie, ponieważ bezpośrednio wpływa na jakość paska, jest najdroższą pozycją w swojej grupie lub wymaga długiego czasu realizacji. Zacznij od tabeli klasyfikacji opartej na wartości i trudności wymiany. Ta prosta matryca pozwala skoncentrować zasoby tam, gdzie awaria spowodowałaby największe straty.
| Klasyfikacja | Surowość zużycia | Koszt wymiany | Zalecane podejście do konserwacji |
|---|---|---|---|
| Krytyczny rzut | Wysokie i częste | Wysoka | Kontroluj w ustalonych odstępach czasu; natychmiast regenerować, gdy zbliża się do granicy tolerancji |
| Standardowa rolka robocza | Umiarkowane i przewidywalne | Umiarkowane | Regeneracja zapobiegawcza w oparciu o wyprodukowany tonaż |
| Rolka zapasowa | Niski, ale długi cykl | Bardzo wysoki | Monitorowanie stanu z planowanym serwisowaniem w długim cyklu |
| Zapasowa rolka | Zmienna | Niski | Włącz do użytku podczas regeneracji walca głównego |
Nie wszystkie rolki należy konserwować w ten sam sposób. W terminologii konserwacji istnieje kilka ogólnych strategii:
W wielu hutach najlepiej sprawdza się system warstwowy. Rolki zapasowe o wysokiej wartości można monitorować w oparciu o podejście oparte na stanie, rolki robocze o dużej historii zużycia można wykonywać w odstępach zapobiegawczych, a rolki o niskiej wartości, które mają niewielki wpływ na produkt końcowy, można serwisować w sposób reaktywny. Nie chodzi o to, aby wybrać najbardziej zaawansowaną strategię dla każdego rzutu, ale o spędzenie godzin konserwacji tam, gdzie przynoszą one największy efekt.
Jedną z najbardziej praktycznych części programu konserwacji rolek jest zdefiniowanie limitów uruchamiających usługę. Na przykład, jeśli walec roboczy ma tolerancję średnicy 0,05 mm i granicę chropowatości powierzchni Ra 0,4 μm, liczby te należy zapisać i dopasować do możliwości pomiarowych warsztatu. To samo dotyczy prostoliniowości i koncentryczności. Należy wybrać tolerancje, które może konsekwentnie osiągnąć własna szlifierka do walców lub tokarka młyna, a nie wartości, które są pożądane technicznie, ale operacyjnie poza zasięgiem.
Ustalenie jasnych wartości akceptacji zapobiega powszechnemu sporze między zespołami produkcyjnymi i konserwacyjnymi: chęć dłuższej pracy rolki w porównaniu z koniecznością utrzymania stabilnej jakości powierzchni. Kiedy w programie zdefiniowano liczby, negocjacje zastępuje się rutynową praktyką.
Plan konserwacji jest tak skuteczny, jak sprzęt użyty do jego wykonania. Po zdjęciu rolki z linii należy ją obrócić, zeszlifować lub zregenerować do stanu zbliżonego do nowej rolki. W przypadku huty oznacza to często obróbkę dużych, twardych lub skomplikowanych części z bardzo wąskimi tolerancjami. Używany sprzęt może być tak prosty, jak konwencjonalna tokarka obsługiwana przez wykwalifikowanego rzemieślnika, lub tak zintegrowany, jak system CNC, który utrzymuje średnicę i wykończenie powierzchni w ściśle kontrolowanych granicach. Wybór wpływa zarówno na konsystencję odrestaurowanych rolek, jak i na czas potrzebny na każdy cykl regeneracji.
Zgrubne i wykańczające toczenie rolek ma kluczowe znaczenie w procesie regeneracji. Dedykowana tokarka walcowa CNC może usunąć uszkodzoną warstwę z przewidywalną dokładnością wymiarową, jednocześnie korygując profil walca i poprawiając wykończenie powierzchni. W przypadku frezarek obsługujących ciężkie i duże rolki sama tokarka musi mieć odpowiednią sztywność, moc wrzeciona i zdolność mocowania. Rozważając maszynę, należy zwrócić uwagę nie tylko na jej maksymalny obrót i odległość od środka, ale także na jej zdolność do utrzymania dokładności w przypadku przerywanego skrawania i zmiennej głębokości skrawania, co jest powszechne podczas regeneracji walców kutych lub odlewanych.
 Tokarka CNC do toczenia i regeneracji walców Ta tokarka walcowa CNC nadaje się do toczenia zgrubnego i wykańczającego rolek, usuwania uszkodzonych warstw, korygowania profilu i poprawy wykończenia powierzchni. Została zaprojektowana tak, aby zapewnić sztywność i moc wrzeciona do obsługi ciężkich i dużych rolek, zachowując dokładność w przypadku przerywanego cięcia. Zobacz produkt →
Pierścienie toczne, które podlegają najpoważniejszym naprężeniom kontaktowym, często wymagają szlifowania, a nie tylko toczenia. Pionowa szlifierka do pierścieni walcowych może osiągnąć wysoką dokładność wymiarową i jakość powierzchni niezbędną do zachowania wydajności pierścienia. Pomaga także skrócić cykl regeneracji, zapewniając operatorowi stabilną platformę, która nie narusza koncentryczności ani wzoru, zanim pierścień powróci do młyna. Szlifowanie jest często ostatnim etapem decydującym o tym, czy regenerowany pierścień osiągnie wymaganą chropowatość powierzchni i tolerancję profilu.
 Pionowa szlifierka pierścieniowa CNC do precyzyjnego szlifowania Ta pionowa szlifierka specjalizuje się w szlifowaniu pierścieni wałeczkowych z węglika wolframu stosowanych w produkcji drutu z dużą prędkością. Umożliwia szlifowanie zgrubne, półdokładne, dokładne i beziskrowe koła zewnętrznego i rowka typu R, z wysoką wydajnością i całkowicie zamkniętą konstrukcją, co poprawia środowisko przetwarzania. Zobacz produkt →
Gdy pierścienie walców wymagają usunięcia większej ilości materiału, proces toczenia musi być mocny i stabilny. Wytrzymała tokarka pierścieniowa CNC do dużych obciążeń, która może pracować z wysokim momentem obrotowym przy jednoczesnym zachowaniu akceptowalnego poziomu wibracji, może znacznie skrócić czas obróbki. W przypadku wewnętrznego warsztatu utrzymania ruchu huty stali główną zaletą jest możliwość przełączania pomiędzy walcem a pierścieniem tocznym bez utraty jakości powierzchni. Zmniejsza także potrzebę wysyłania części do warsztatu zewnętrznego, co wydłuża czas realizacji i koszty transportu w każdym cyklu konserwacji.
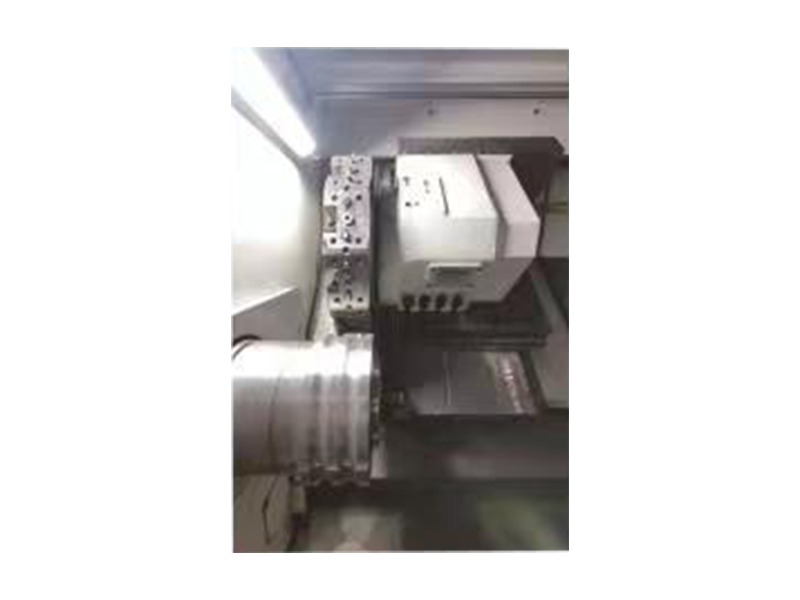 Wysoka-Speed Steel Roller Rings CNC Roller Ring Lathe Ta wytrzymała tokarka CNC do pierścieni wałeczkowych została zaprojektowana do toczenia pierścieni wałeczkowych z wysokim momentem obrotowym, umożliwiając wydajne usuwanie większych ilości materiału przy jednoczesnym zachowaniu stabilności i jakości powierzchni. Umożliwia wewnętrznym warsztatom przełączanie pomiędzy rolkami i pierścieniami bez uszczerbku dla wykończenia. Zobacz produkt →
Program konserwacji rolek wdrażany z dnia na dzień bez śledzenia i informacji zwrotnej rzadko się sprawdza. W ciągu pierwszego roku huty zazwyczaj udoskonalają program w miarę gromadzenia rzeczywistych danych. Można dostosować początkowe odstępy czasu w harmonogramie, zaostrzyć kryteria kontroli i dokonać przeglądu listy wyposażenia, aby zdecydować, czy jedna maszyna może wykonać kilka zadań, czy też dla określonego typu rolki potrzebna jest oddzielna jednostka.
Kluczem jest, aby każdy etap był mierzalny: zapisz liczbę regenerowanych rolek, zmierz czas pomiędzy cyklami regeneracji i porównaj częstotliwość nieplanowanych awarii przed i po wprowadzeniu planu. Wskaźniki te zapewniają zwrot z inwestycji, który jest łatwy do wyjaśnienia kierownictwu zakładu. Pomagają także młynowi w podjęciu decyzji, kiedy zainwestować w dodatkowe maszyny, takie jak większa tokarka walcowa CNC lub bardziej zautomatyzowane centrum szlifierskie.
W trakcie działania programu młyn przemieszcza się z pozycji reaktywnej do pozycji zaplanowanej. Warsztat serwisowy nie jest już miejscem, w którym bez ostrzeżenia przybywają naprawy awaryjne. Zamiast tego warsztat planuje własną pracę według kroczącego harmonogramu, a populacja rolek staje się kolejnym zasobem, którym można zarządzać w sposób przejrzysty i pewny.
Program konserwacji walców dla huty stali nie jest pojedynczym dokumentem. Jest to system łączący stan walca, harmonogram pracy walcarki oraz możliwości sprzętu wykonującego regenerację. Najbardziej efektywne programy budowane są na podstawie rzeczywistych danych operacyjnych, a nie ogólnych szablonów. Zaczynają od jasnej klasyfikacji krytyczności walców, następnie stosują strategię konserwacji dostosowaną do rzeczywistego ryzyka, a na koniec polegają na maszynach, które mogą wielokrotnie osiągać tolerancje.
Zacznij od małej, ale ważnej grupy bułek i prowadź na nich program przez kilka miesięcy. Wykorzystaj wyniki, aby rozszerzyć wdrożenie na resztę linii. To podejście krok po kroku daje zespołom konserwacyjnym wystarczającą pewność, aby później zautomatyzować proces i zapobiega bardzo częstemu błędowi polegającemu na próbie wprowadzenia wysoce formalnego systemu z dnia na dzień w zakładzie, który zawsze działał reaktywnie.
W rezultacie powstał zakład, w którym awarie walców nie stanowią już sytuacji awaryjnej, cykle regeneracji są krótsze i bardziej spójne, a maszyny używane do konserwacji są dobierane tak, aby zapewniały precyzję wymaganą w nowoczesnych operacjach walcowania.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Nr 99 Tiantong Road, miasto Nantong, prowincja Jiangsu.
Scena fabryczna
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Wszelkie prawa zastrzeżone.


